Balita

Pag-troubleshoot ng Mga Karaniwang Isyu sa Demolding sa Concrete Production

Para sa kongkretoharanganmga producer, ang yugto ng demolding ay kung saan nakatayo o bumabagsak ang pagiging produktibo at kalidad ng produkto. Kapag may depekto ang mga konkretong stick, bitak, o ibabaw sa panahon ng demolding, mabilis na maiipon ang mga gastos sa downtime, basura, at tinanggihang produkto. Ang pag-unawa sa mga ugat ng mga karaniwang isyung ito—at ang pag-alam kung paano ayusin ang mga ito—ay mahalaga para sa pagpapanatili ng mahusay na linya ng produksyon.

Sa Fujian Unik Mould Technology Co., Ltd., nag-inhinyero kami ng mga kongkretong hulma na may mataas na pagganap mula noong 2010. Batay sa aming karanasan sa paglilingkod sa 28 export market, narito ang isang praktikal na gabay sa pag-troubleshoot sa mga pinakamadalas na problema sa demolding.

Problema 1: Ang mga bloke ay dumikit sa amag sa panahon ng demolding

Ang pagdikit ay isa sa mga pinaka-karaniwang at nakakadismaya na isyu sa kongkretong produksyon. Pinapabagal nito ang mga pag-ikot, sinisira ang amag at ang produkto, at maaaring huminto sa isang linya.

Malamang na Sanhi:

Hindi sapat o hindi pantay na paglalagay ng langis sa paglabas

Mababang kalidad na release agent na hindi tumutugma sa uri ng kongkreto

Pagsuot ng ibabaw ng lukab na lumilikha ng mga friction point

Hindi tamang demolding timing—masyadong maaga o huli na

Matigas, mababang workability ng kongkretong halo

Mga solusyon:

Maglagay ng manipis, pantay na layer ng professional release oil sa lahat ng ibabaw ng cavity

Pahiran muli ang mga lukab ng amag upang maibalik ang makinis na pagtatapos sa ibabaw (Inirerekomenda ng UNIK ang Ra 1.6)

Panatilihin ang isang pare-parehong oras ng demoulding, mas mabuti na 10–15 segundo pagkatapos ng vibration

Ayusin ang iyong kongkretong halo upang mapabuti ang flowability at mabawasan ang lagkit

Problema 2: Ang mga Block ay May mga Air Holes o Surface Void

Ang mga butas ng hangin sa ibabaw ng natapos na mga bloke ay higit pa sa isang kosmetikong alalahanin—maaari nilang ikompromiso ang integridad ng istruktura.

Malamang na Sanhi:

Hindi sapat na panginginig ng boses, pinipigilan ang nakulong na hangin mula sa pagtakas

Masyadong malapot na halo ng kongkreto na kumukuha ng mga bula ng hangin

Hindi magandang pamamahagi ng pagpapakain, nag-iiwan ng mga air pocket sa lukab


Paggamit ng oil-based na mga release agent na maaaring mag-trap ng hangin sa ibabaw ng amag

Mga solusyon:

I-recalibrate ang dalas ng vibration sa inirerekomendang hanay na 50–60 Hz

Pagbutihin ang pagkalikido ng kongkreto sa pamamagitan ng pagsasaayos ng disenyo ng halo o pagdaragdag ng mga plasticizer

Tiyakin ang pantay at kumpletong pagpapakain sa lahat ng mga cavity

Isaalang-alang ang paggamit ng water-based na mga release agent, na ipinakitang gumagawa ng mas mahusay na kalidad sa ibabaw kaysa sa mga alternatibong nakabatay sa langis

Problema 3: Mga Bitak o Pagkabali ng Linya ng Buhok sa mga Block Surface

Ang mga basag na bloke ay isang direktang pagkawala ng materyal at paggawa.

Malamang na Sanhi:

Ang halo ay masyadong tuyo, na binabawasan ang berdeng lakas

Hindi sapat na oras ng paggamot bago i-demolding

Hindi wastong panginginig ng boses—masyadong mababa o masyadong mataas

Mechanical stress mula sa pagdidikit sa panahon ng demolding

Biglang pagbabago ng temperatura pagkatapos ng produksyon

Mga solusyon:

Dagdagan ang nilalaman ng tubig o magdagdag ng plasticizer sa halo

I-extend ang curing time sa 24–48 na oras bago i-demolding

Ayusin ang vibration sa tamang frequency para sa iyong partikular na laki at hugis ng harangan

Tiyakin ang makinis na demolding at wastong pagpapadulas ng lukab upang maiwasan ang pagdikit

Problema 4: Magaspang o Butil-butil na mga Ibabaw

Ang isang magaspang na ibabaw na tapusin ay nakakaapekto sa parehong aesthetics at saleability.

Malamang na Sanhi:

Mga sira o gasgas na ibabaw ng lukab

Ang nalalabi sa tuyong semento sa amag mula sa mga nakaraang cycle

Hindi magandang kalidad ng release oil

Over-dry kongkretong halo

Mga solusyon:

I-polish muli ang mga dingding ng lukab upang maibalik ang makinis na pagtatapos sa ibabaw

Linisin kaagad ang amag pagkatapos ng bawat shift upang maiwasan ang pagbuo ng semento

Gumamit ng tamang release agent (iwasan ang paggamit ng diesel o iba pang mga pamalit)

Dagdagan ang proporsyon ng pinong buhangin o ayusin ang ratio ng tubig-semento

Problema 5: Hindi pantay na Sulok o Sirang Gilid

Ang pinsala sa mga gilid at sulok ng mga bloke ay kadalasang tanda ng mekanikal na stress sa panahon ng demolding.

Malamang na Sanhi:

Nasira o nasira ang mga sulok ng lukab

Mahirap na demolding dahil sa malagkit na halo

Ang labis na panginginig ng boses ay nagdudulot ng pagkasira ng gilid

Masyadong mabilis ang hindi tamang pagpapagaling o pagpapatuyo

Mga solusyon:

Ayusin o palitan ang mga nasirang pagsingit ng cavity

Ilapat ang release oil nang pantay-pantay sa lahat ng mga ibabaw

Balansehin ang panginginig ng boses upang maiwasan ang sobrang siksik

Panatilihing matatag at may kulay ang mga kondisyon ng paggamot

Problema 6: Micro-Tears at Pagkupas ng Kulay ng Ibabaw

Maaaring lumitaw ang micro-tears at gray discolouration sa mga block surface, partikular na nakakaapekto sa mga premium na produkto kung saan mahalaga ang hitsura.

Malamang na Sanhi:

Pagdirikit sa pagitan ng kongkreto at ibabaw ng amag sa panahon ng demolding, na kilala bilang "tampershoe adhesion"

Ang pagbuo ng "bloom" sa mga bloke na gawa sa puting semento

Mga solusyon:

I-optimize ang demolding timing at release agent application

Para sa mga produktong puting semento, maingat na kontrolin ang mga kondisyon ng paggamot at pagpili ng ahente ng paglabas upang maiwasan ang pagbuo ng pamumulaklak

Problema 7: Pagkakaiba-iba ng Laki ng Block sa Pagitan ng Mga Siklo

Ang hindi pare-parehong sukat ng block ay nagpapahiwatig ng problema sa katatagan ng amag o pagkakahanay ng makina.

Malamang na Sanhi:

Ang pagpapapangit ng frame ng amag mula sa pangmatagalang pagkapagod sa vibration

Maluwag na bolts o hindi pagkakatugmang pagsingit ng cavity

Imbalance ng vibration ng makina

Hindi pantay na pagpapakain o hindi pantay na halo

Mga solusyon:

Higpitan ang lahat ng bolts gamit ang torque wrench upang matiyak ang tamang pagkakahanay

Suriin ang mga alignment pin at palitan ang anumang nasira

Ayusin ang vibration motors para sa balanse

I-standardize ang pagpapakain at paghaluin ang pagkakapare-pareho

Ang Unik Approach: Prevention Through Design

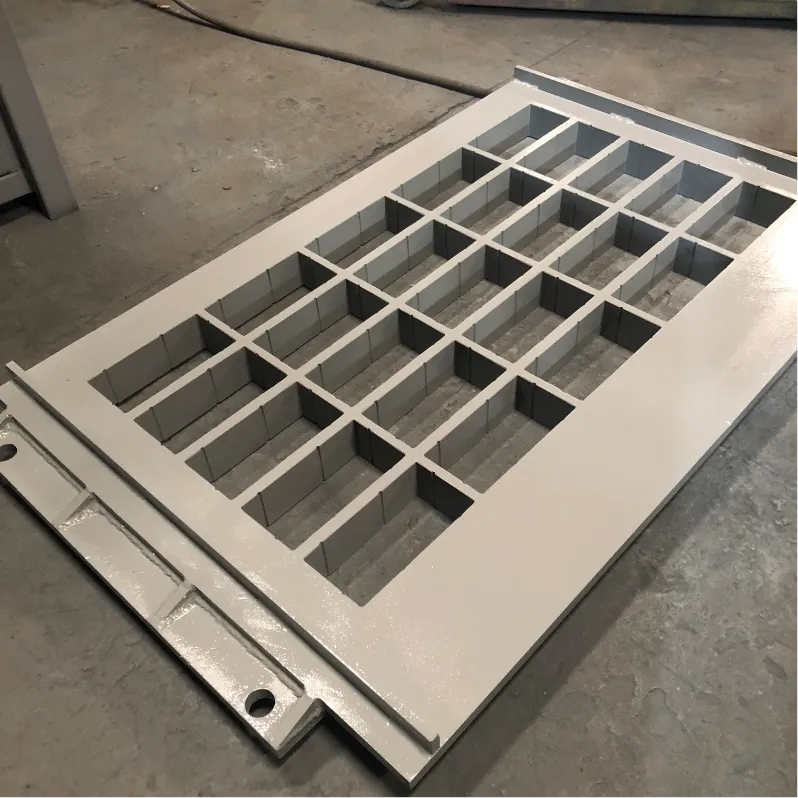
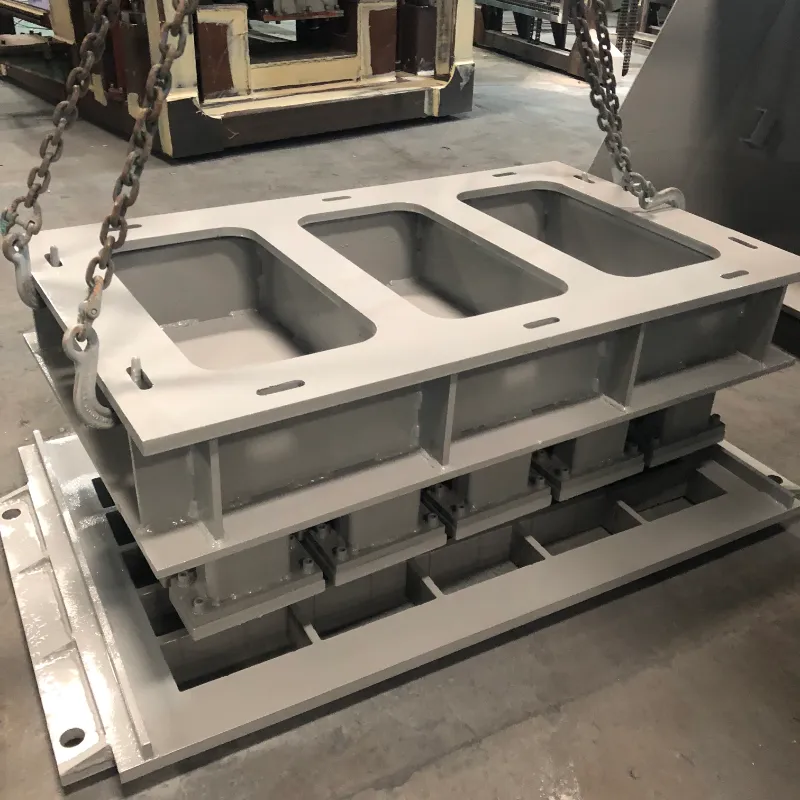
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Maraming isyu sa demolding ang mapipigilan sa pamamagitan ng tamang disenyo ng amag at pagpili ng materyal:

Draft Angle: Ang tamang taper sa mga pader ng cavity ay mahalaga para sa malinis na demolding. Kung wala ito, mananatili ang mga bloke anuman ang kalidad ng release agent.

Corner Radius: Ang matatalim na 90-degree na sulok ay mga stress point kung saan nagsisimula ang pag-crack. Ang mga disenyo ng UNIK ay may kasamang 3-5mm na radiused na sulok upang mabawasan ang pinsala sa gilid.

Surface Finish: Pinababawasan ng pinakintab na cavity surface (Ra 1.6) ang friction at pinapahusay ang performance ng demolding nang hanggang 30%.

Heat Treatment: Nakakamit ng wastong carburizing ang surface hardness ng HRC58-62 habang pinapanatili ang core toughness, binabawasan ang pagkasira na humahantong sa pagdikit.

Steel Grade: Ang paggamit ng mga high-grade na materyales gaya ng 42CrMo o tool-grade steels ay nagsisiguro na ang amag ay nagpapanatili ng hugis at kalidad ng ibabaw nito sa kabuuan ng 80,000–100,000 cycle.

Konklusyon

Karamihan sa mga problema sa demolding ay mahuhulaan at maiiwasan. Sa pamamagitan ng sistematikong pagtukoy sa ugat—sa disenyo man ng halo, mga setting ng vibration, application ng release agent, o kondisyon ng amag—maaari kang magpatupad ng mga naka-target na solusyon na nagbabawas ng pag-aaksaya at downtime.

Ang isang mahusay na pinapanatili na amag ay maaaring tumagal ng 80,000–100,000 cycle habang pinapanatili ang perpektong kalidad ng block surface at maayos na gumagana sa mga high-speed na awtomatikong linya. Sa wastong pag-troubleshoot at high-precision mold engineering, mapapanatili mong mahusay ang iyong production line na may mas mababang rate ng depekto at minimal na pagkaantala.

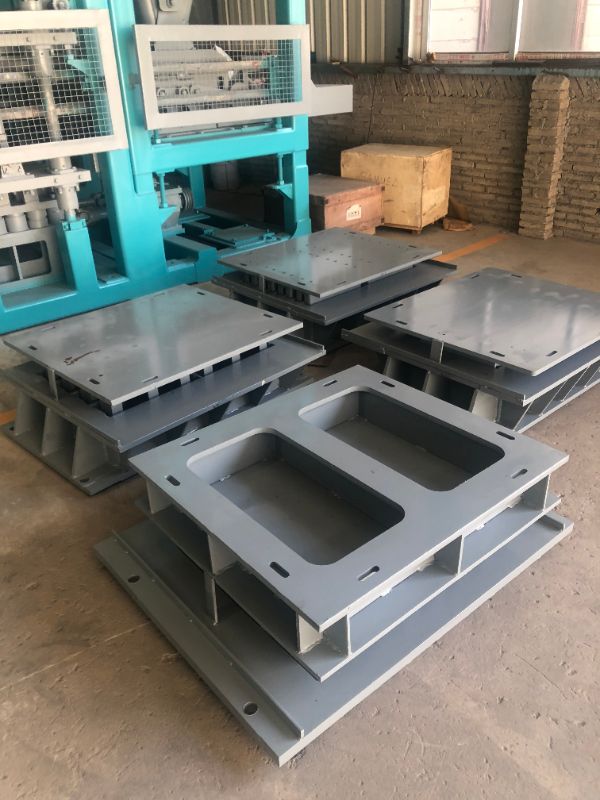
 Multiple finished concrete moulds beside block making machine

Mga Kaugnay na Balita
Mag-iwan ako ng mensahe
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin